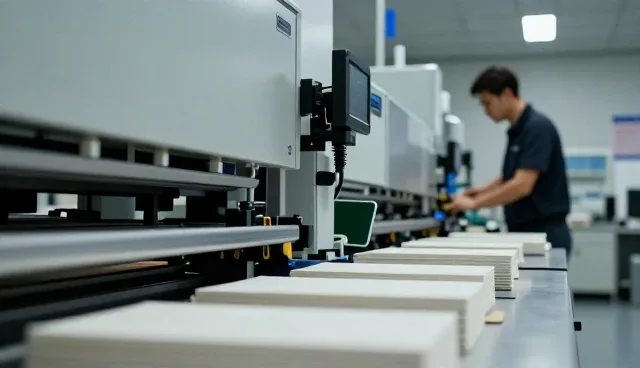
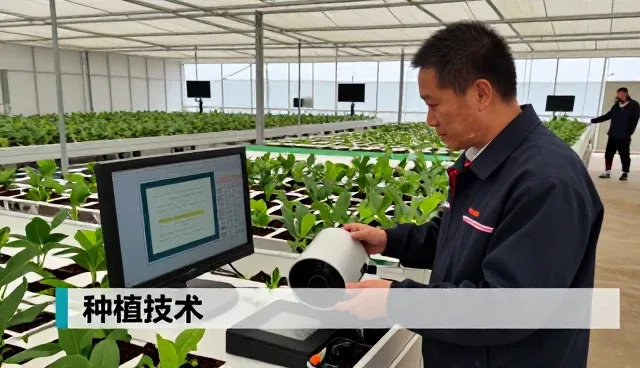
天津喜双红生物科技有限公司致力于将农产品加工行业推向智能化方向。公司在仓储物流领域积累了丰富的经验,结合现代农业技术,打造了一个高效、安全的加工流程。通过智能化设备的引入,企业不仅提升了生产效率,还降低了人工成本。目前,公司已建立完整的加工体系,涵盖从原料采集到成品包装的全过程,为农产品加工行业提供了新的发展方向。
在实际操作中,天津喜双红生物科技有限公司采用了先进的智能化管理方式。通过物联网技术,实现设备之间的数据互通,提升了整体运营效率。同时,企业还引入了自动化生产线,使加工流程更加精准、高效。团队成员经过专业培训,能够熟练操作智能化设备,确保整个生产流程的稳定运行。
在不同的应用场景中,天津喜双红生物科技有限公司的智能化方案展现出强大的适应能力。例如,在仓储物流环节,企业利用智能仓储系统,实现了对原材料和成品的高效管理。通过对库存数据的实时监控,企业能够准确掌握库存动态,避免资源浪费,提高物流效率。
在农产品加工过程中,智能化技术的应用也带来了显著的改变。例如,智能分拣系统可以快速识别不同品质的农产品,提高分拣效率。同时,智能化检测设备能够实时监控加工过程中的各项指标,如温度、湿度等,确保产品质量达标。这些技术的应用,使企业能够在激烈的市场竞争中占据有利位置。
在选择智能化解决方案时,企业需要综合考虑多个因素。首先,应根据自身业务需求,选择适合的设备和系统。其次,团队的专业能力和培训水平也是关键因素,确保员工能够熟练操作智能化设备。此外,企业的预算和未来发展规划也需纳入考量,以确保智能化改造的可持续性。
天津喜双红生物科技有限公司在推动农产品加工智能化的过程中,始终坚持技术创新与团队建设并重。公司投入大量资源进行技术研发,不断优化智能化设备的性能,以满足不同应用场景的需求。同时,企业还注重团队培养,通过定期培训和技术交流,提升员工的专业技能,为智能化发展提供坚实的人才保障。
在实际运营中,企业还积极与行业专家和科研机构合作,推动智能化技术的不断升级。通过与高校和科研机构的深度合作,企业能够获取最新的技术成果,并将其应用于实际生产中。这种合作模式不仅提升了企业的技术实力,还为行业整体发展提供了新的思路。
随着智能化技术的不断发展,天津喜双红生物科技有限公司将继续深化在农产品加工领域的创新实践。通过持续优化智能化解决方案,企业不仅能够提高自身竞争力,还能为行业树立标杆,推动整个产业链向智能化方向迈进。未来,企业将继续以科技创新为核心,打造更高效、更智能的农产品加工体系。